Imaginez deux zones de production avec les mêmes machines, les mêmes équipes et les mêmes horaires. Une seule chose les distingue : l'implantation.
Dans la première, les deux postes qui travaillent ensemble sont installés à 3 mètres l'un de l'autre. Dans la seconde, ils sont à 25 mètres — à l'autre bout de l'atelier.
Question : laquelle produit le plus, à effectif égal ? La première. Mêmes machines, mêmes équipes, mais la différence se compte en heures : quelques mètres, multipliés par des dizaines d'allers-retours, tous les jours, toute l'année.
Dans le vocabulaire Lean, ces allers-retours ont un nom : le Muda — le gaspillage. Des gestes inutiles, des déplacements qui n'ajoutent aucune valeur au produit. Vous avez sans doute déjà repéré le symptôme : des postes trop éloignés, des opérateurs qui font des kilomètres, cherchent ou attendent à cause de la disposition des postes — pas par choix. Ce qui manque, ce n'est pas le constat. C'est une méthode pour chasser ces gaspillages sans tout arrêter, et sans imposer un plan que personne ne suivra.
Chez Altarum, on part toujours du même principe : on réimplante la zone de production avec les opérateurs, pas à leur place, et pas à pas. Dans cet article : ce que ça vous coûte, comment on s'y prend sur le terrain, et ce qu'une zone de production en flux change au quotidien.
Partie 1 — le constat : la chasse au gaspillage
Réimplanter sa zone de production : pourquoi et pour quoi faire ?
- des postes qui s'enchaînent dans le processus mais sont éloignés les uns des autres ;
- des opérateurs qui traversent la zone pour aller chercher une pièce ou un outil ;
- des pièces qui s'empilent entre deux postes ;
- des chariots et des personnes qui se croisent ;
- des retards dont personne ne sait dire d'où ils viennent ;
- une demande qui change et une organisation qui ne suit pas.
Le Lean classe les gaspillages en plusieurs familles. Trois d'entre elles dépendent directement de l'implantation de vos postes :
- Le transport et le déplacement : déplacer des pièces ou des personnes d'un point à un autre sans ajouter de valeur.
- Le geste inutile : se pencher, se retourner, chercher, aller prendre une pièce loin du poste.
- L'attente : un opérateur qui attend une pièce, un poste libre ou un passage dégagé.
Réimplanter une zone de production, c'est supprimer ces gaspillages à la source : placer les postes dans l'ordre réel de fabrication, et non en fonction de la place qui restait le jour où on a acheté la machine.
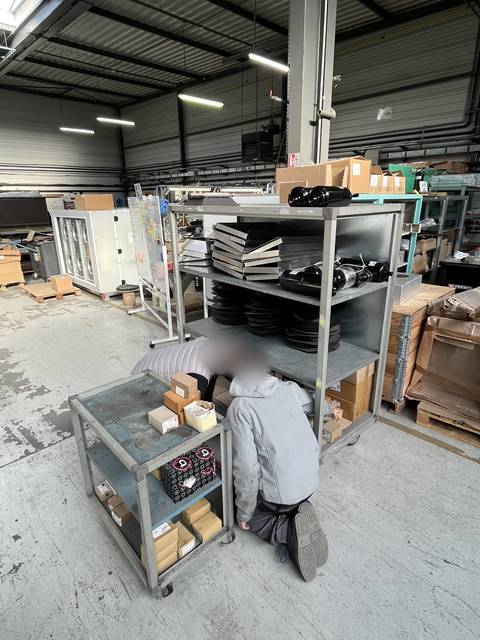
Le spaghetti flow : suivre l'opérateur pour voir le gaspillage
Pour rendre le gaspillage visible, rien ne vaut le spaghetti flow : on prend un plan de la zone, on suit physiquement l'opérateur et on trace son déplacement au crayon, poste après poste. Le résultat ressemble à une pelote de spaghettis — et on mesure enfin la distance réellement parcourue, les retours en arrière, les croisements avec les collègues. C'est souvent le moment où les équipes se rendent compte, ensemble, de ce qui leur coûte du temps.
Précision importante : on observe l'implantation, pas la personne. L'objectif n'est ni de chronométrer ni de juger, mais de comprendre ce qui rend le travail plus long ou plus pénible que nécessaire — et c'est l'opérateur qui l'explique le mieux.
Trois façons d'organiser un flux
| Type de flux | Ce que ça donne | Effet sur la production |
|---|---|---|
| En ligne / en U | La matière avance dans un seul sens, sans croisement | Déplacements courts, flux visible, facile à adapter au takt time |
| En spaghetti (celui que révèle le spaghetti flow) | Les postes ont été ajoutés au fil du temps, sans plan d'ensemble | Trajets longs, flux qui se croisent, attentes, risques sécurité |
| En îlots isolés | Chaque machine ou groupe de machines (un îlot) est autonome, sans lien avec ses voisines | Beaucoup de manutention entre les îlots, pièces en attente entre deux postes (les encours), rigidité |
Ce que ça vous coûte, chiffré
Ce coût ne saute jamais aux yeux : il se dilue dans le temps de cycle, et personne ne le mesure — jusqu'au jour où on prend un mètre, un chronomètre, et qu'on compte les allers-retours sur le terrain.
Deux postes à 25 mètres l'un de l'autre, 30 allers-retours par jour :
- Distance parcourue chaque jour : 25 m × 2 × 30 = 1,5 km
- À 4,5 km/h : environ 20 minutes par jour
- Sur 220 jours travaillés : 73 heures par an
À 35 €/heure chargé, ce seul trajet coûte environ 2 570 € par an — pour un opérateur. Multipliez par le nombre de postes mal placés dans votre zone de production.
Estimez maintenant l'impact dans votre propre organisation :
Calculateur de temps perdu en déplacements
Distance entre deux postes, nombre d'allers-retours : estimez le temps — et le coût — perdu chaque année.
Comment on en arrive là : une zone qui grandit machine après machine
Personne ne décide d'avoir 25 mètres entre deux postes. Une zone de production grandit par couches : une machine achetée ici, un poste ajouté là, là où il restait de la place. Chaque choix était logique sur le moment. Mis bout à bout, ils forment un flux que plus personne n'a vraiment dessiné.
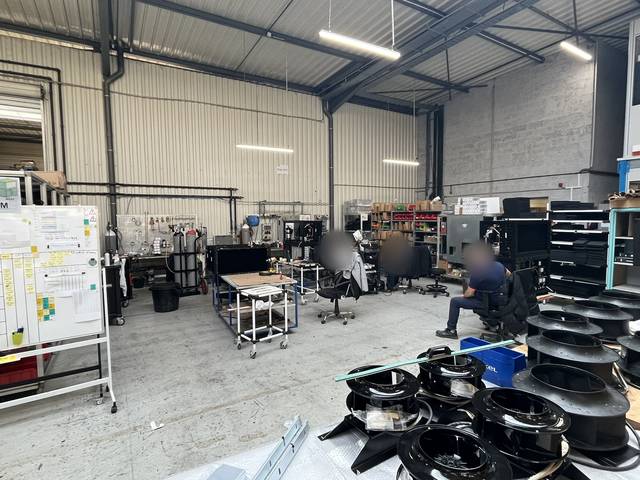
Et quand vient le moment de tout remettre à plat, les mêmes oublis reviennent : on travaille sur un plan approximatif, sans être retourné mesurer sur place, et sans les opérateurs. Ce qu'on oublie le plus souvent :
- Les éléments fixes — poteaux, prises électriques, arrivées d'eau, ventilation : la machine ne rentre pas à l'endroit prévu.
- Les contraintes structurelles — portées, hauteur sous plafond, charge au sol admissible pour les machines lourdes.
- Les accès obligatoires — issues de secours, extincteurs, vannes de coupure.
- Et surtout : l'avis des opérateurs. Ce sont eux qui connaissent la vraie séquence des opérations, les gestes qui reviennent cent fois par jour, les zigzags du quotidien.
Un plan décidé sans eux, même excellent sur le papier, se heurte à la même résistance silencieuse : il n'est jamais vraiment suivi, ou revient discrètement à l'ancienne organisation en quelques mois.
Et il y a l'autre piège : attendre d'avoir le plan parfait. À force de vouloir un plan sans défaut, on ne lance jamais rien — et les gaspillages continuent, chaque jour.
Partie 2 — la méthode : réimplanter avec les opérateurs, pas à pas
Notre méthode : on dessine le flux avec vos opérateurs, pas à pas
On est consultants de terrain. Pas de logiciel de simulation en boîte noire, pas de plan livré dans un classeur : on observe, on mesure, on dessine, on découpe, et on fait bouger les choses avec vos équipes — pas à leur place.
- Observer et mesurer sur le terrainSpaghetti flow : on suit l'opérateur et on trace ses déplacements. Mesures au mètre et au télémètre laser, avec les contraintes fixes (poteaux, prises, arrivées d'eau, issues de secours).
- Redessiner tout à l'échelle sur ExcelUn plan vierge de la zone et un jeu de gabarits détachables, un par machine ou îlot, à la même échelle.
- Imprimer et découperLe plan vierge en grand format, et chaque gabarit en papier — prêts à être manipulés.
- Organiser un atelier avec les opérateursAutour du plan étalé sur une table, chacun déplace les gabarits, teste plusieurs scénarios, argumente : c'est là que la vraie séquence du flux apparaît.
- Choisir ensemble, tester en vrai, ajusterOn retient une version, on la met en place, on observe et on corrige — poste par poste, sans tout arrêter.
Le chantier Hoshin : réorganiser la zone en quelques jours, avec l'équipe
Sur le terrain, ce format porte un nom : le chantier Hoshin. Un chantier court et intensif, le plus souvent sur quelques jours, où l'équipe de la zone, accompagnée, remet à plat l'implantation : on observe, on redessine, on déplace les postes et on teste la nouvelle organisation en conditions réelles. Pas un plan qu'on attend des mois, mais une zone qui change pendant le chantier, avec ceux qui y travaillent.
Pour qu'il tienne ses promesses, on le cadre comme un vrai projet : un objectif mesurable (distance parcourue, temps de cycle, c'est-à-dire le temps pour fabriquer une pièce), une équipe, une date et un point de suivi après le chantier.
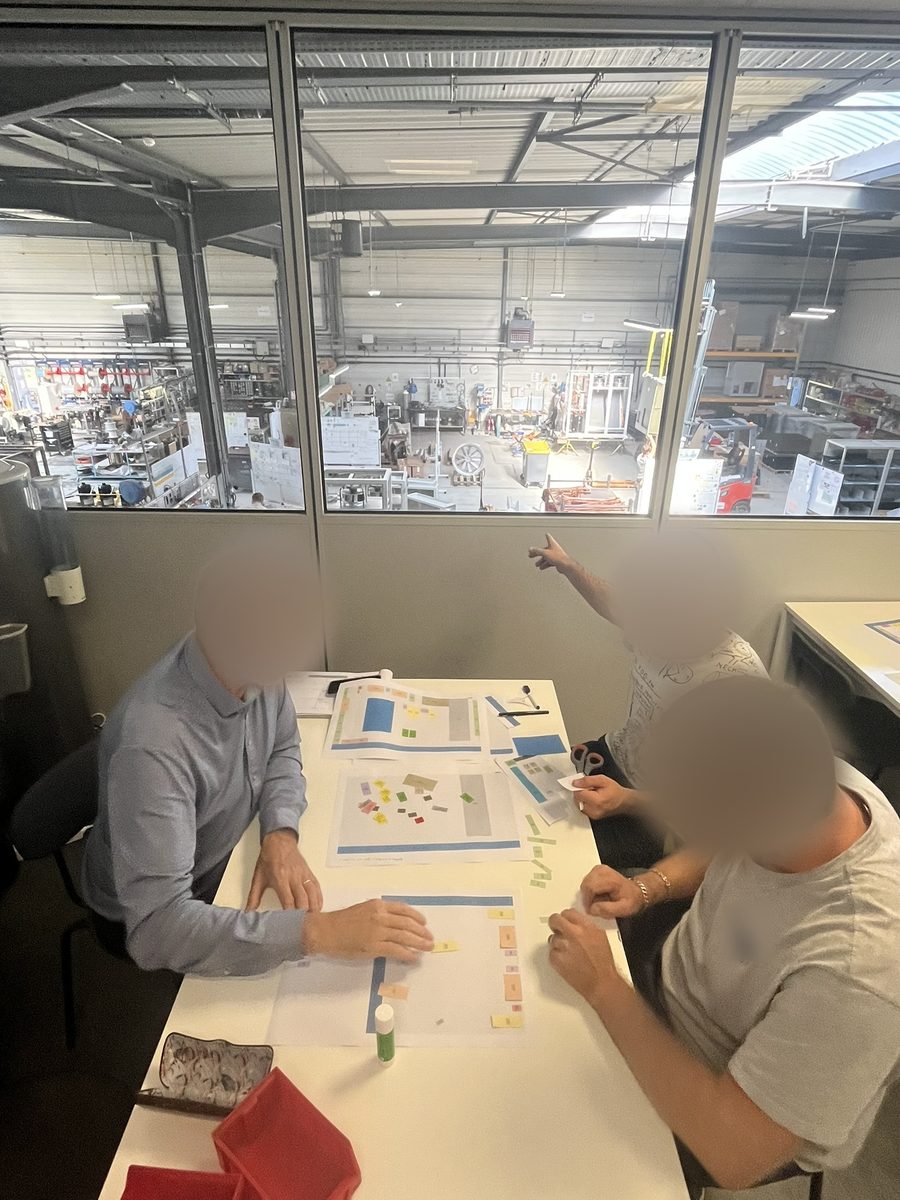 Atelier avec les opérateurs : on déplace les gabarits sur le plan, on discute, on teste.
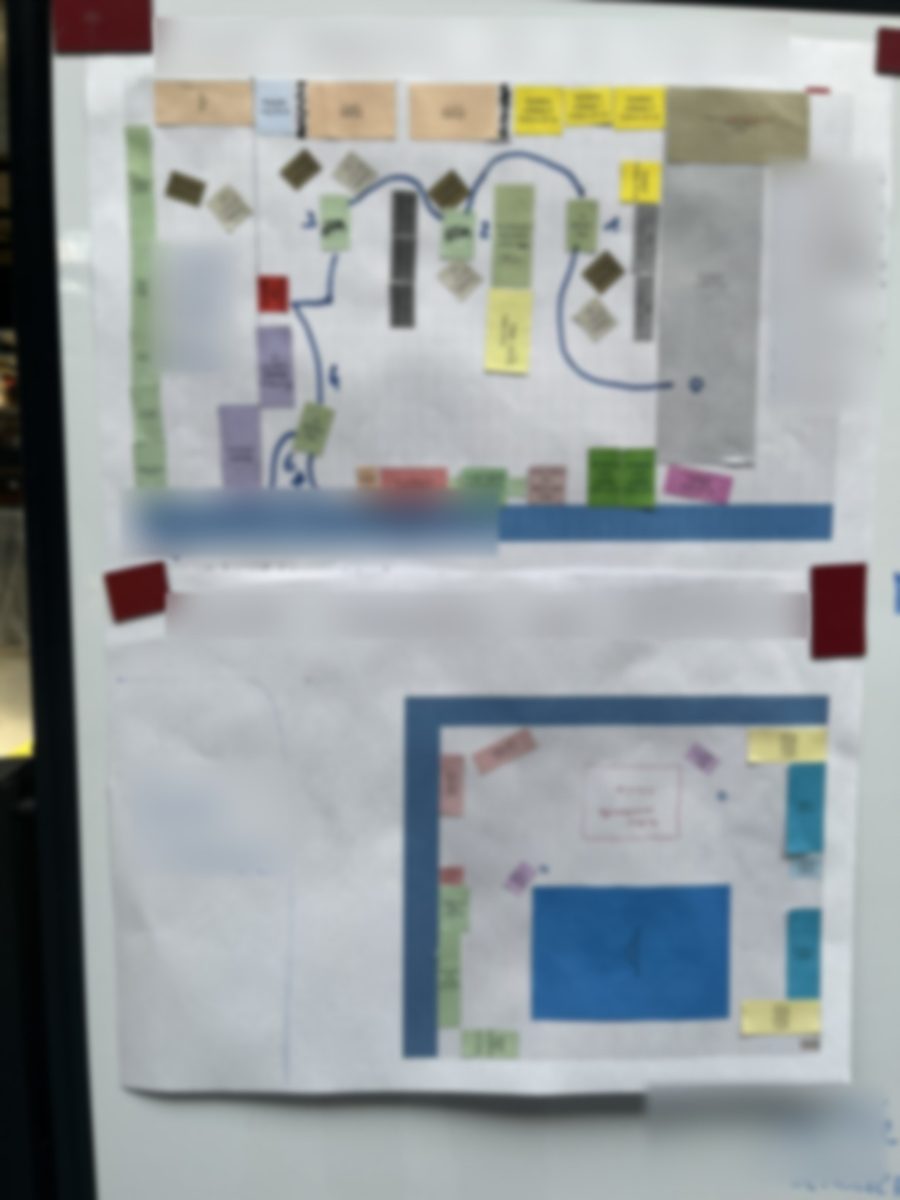 Les plans à l'échelle et leurs gabarits affichés pour mettre en place l'implantation ensemble.
L'esprit Kaizen : on fait ça pas à pas
On n'attend pas d'avoir la solution parfaite pour lancer le chantier : on commence par le poste ou l'îlot où le gaspillage est le plus visible, on teste, on ajuste, puis on passe au suivant. C'est l'esprit Kaizen, l'amélioration continue : plusieurs petits pas valent mieux qu'un grand plan jamais lancé. Et une implantation qui a été ajustée plusieurs fois, avec les opérateurs, est presque toujours meilleure qu'une implantation qu'on a attendu de rendre parfaite avant de la lancer.
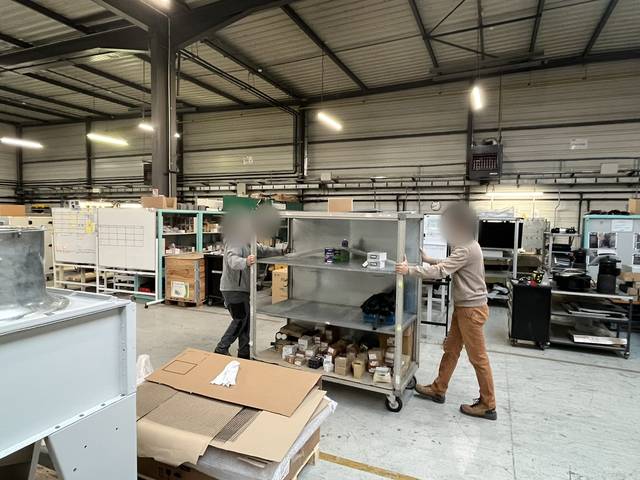
La règle d'or : une implantation souple et flexible
Le takt time, c'est le rythme auquel vos clients « achètent » : le temps disponible divisé par la quantité à produire. Exemple : 420 minutes de travail par jour pour 140 produits demandés, soit un produit toutes les 3 minutes. Si la demande passe à 210 produits par jour, le takt tombe à 2 minutes : il faut produire plus vite, donc répartir le travail sur plus d'opérateurs et regrouper ou réorganiser des postes.
Une implantation figée, avec des machines lourdes et des postes isolés, ne peut pas suivre. Une implantation en flux — postes proches, en ligne ou en U, faciles à regrouper ou à répartir autrement — s'adapte : on change le nombre d'opérateurs, on réorganise un îlot, sans tout reconstruire. Quand c'est possible, on pense aussi dès le départ à des postes faciles à déplacer.
Calculez le takt time de votre zone et testez ce qui se passe si la demande varie :
Simulateur de takt time
Le rythme auquel vos clients « achètent » : combien de temps pour chaque produit, et combien d'opérateurs pour le tenir ? Testez aussi une variation de la demande.
Situation actuelle
Si la demande évolue
Les principes à respecter en redessinant l'implantation
1. Rapprocher les postes qui se suivent dans le flux. On ordonne l'implantation selon la séquence réelle des opérations. Sur notre exemple : de 25 m à 3 m, soit −88 % de distance parcourue (22 m économisés sur 25 m).
2. Supprimer les croisements de flux. La matière avance toujours dans le même sens, sans jamais revenir en arrière — fini les chariots et les personnes qui se croisent au même endroit.
3. Approvisionner de face, au plus près de la main. L'approvisionnement frontal place les pièces devant le poste, à portée de l'opérateur, pour qu'il n'ait ni à marcher ni à se retourner pour les chercher.
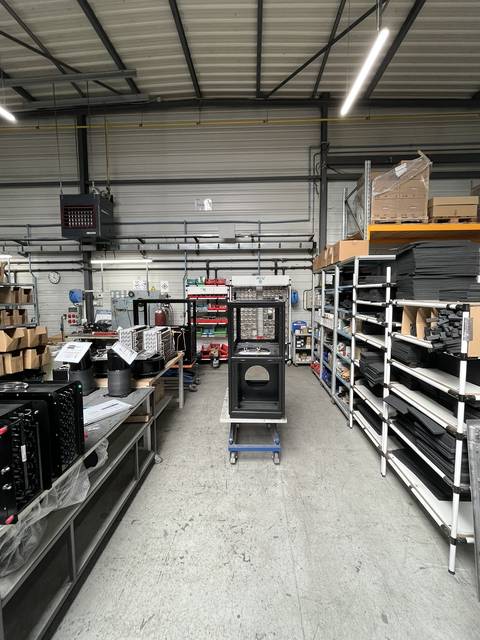
4. Réserver la place de la sécurité et du management visuel. Allées, issues de secours, marquage au sol, affichage des consignes et des objectifs : des contraintes non négociables du plan, au même titre qu'une machine.
Mise en flux : l'avance et le retard se voient
Quand les machines s'enchaînent en flux, la production devient lisible à l'œil nu. Des pièces qui s'accumulent devant un poste : il est en retard sur le flux. Un poste qui n'a plus rien à traiter : soit il est en avance, soit le poste d'avant est en retard — dans les deux cas, on le voit tout de suite. Plus besoin d'un planning détaillé poste par poste pour savoir où ça coince : l'écart se voit physiquement, par tous ceux qui passent dans la zone.
Partie 3 — les autres leviers : 5S, management visuel, Kaizen
D'autres leviers, à lancer à tout moment
La mise en flux n'est pas un préalable : vous pouvez lancer ces chantiers avant, pendant ou après. Ils ne font pas le même travail et se complètent, sans ordre imposé. Un seul conseil : ce qui touche à l'emplacement des machines (marquage au sol, 5S poste par poste) se fait de préférence une fois les postes au bon endroit, pour ne pas avoir à le refaire.
Le 5S : une place pour chaque chose
Le 5S (Trier, Ranger, Nettoyer, Standardiser, Maintenir) met de l'ordre poste par poste. Il ne change ni la place des machines, ni le flux : c'est pourquoi il tient mieux une fois les postes au bon endroit — on ne range pas durablement ce qu'il faudra déplacer le mois suivant. Mais rien n'empêche de commencer par un 5S rapide : il donne des gains immédiats et lance la dynamique avec les équipes.
Le management visuel et le Kaizen au quotidien
- Management visuel : marquage au sol, emplacements identifiés, affichage des objectifs et des écarts — un coup d'œil suffit pour savoir si tout va bien.
- Kaizen et standards : chantiers courts d'amélioration continue, avec des modes opératoires que l'équipe fait évoluer.
| Levier | Ce qu'on met en place | Gaspillage visé |
|---|---|---|
| 5S | Une place pour chaque chose, standard maintenu | Recherche, attentes, défauts |
| Management visuel | Marquage, affichage, indicateurs au poste | Attentes, erreurs, surtraitement |
| Kaizen / standards | Améliorations courtes, modes opératoires partagés | Défauts, talents non utilisés |
Ce que ça change, une fois en place
Quand la zone de production est en flux et que ces leviers s'ajoutent, les effets se cumulent. Ils se voient dans les chiffres, à condition de les mesurer avant et après :
- Productivité : moins de temps passé à marcher, chercher, attendre — donc plus de temps utile à effectif égal. Sur notre exemple, un seul trajet rapproché libère 73 heures par an.
- Gaspillages en baisse : moins de déplacements, de gestes inutiles, d'attentes et d'encours.
- Flexibilité : une implantation facile à adapter quand la demande client évolue.
- Pilotage visuel : l'avance et le retard se voient sans planning détaillé.
- Engagement des équipes : elles ont dessiné l'organisation, elles la font vivre — et savent en proposer la suite.
Ce qu'il faut retenir
- Chasser le Muda : les déplacements et gestes inutiles coûtent des heures chaque jour, toute l'année — un coût invisible sur les tableaux de bord.
- Le spaghetti flow (suivre l'opérateur) rend ce gaspillage visible, avec les équipes.
- Une bonne implantation est souple et flexible : elle s'adapte facilement au takt time, donc à la demande des clients.
- On réimplante avec les opérateurs, lors d'un chantier Hoshin court et intensif, puis pas à pas dans l'esprit Kaizen — sans attendre le plan parfait.
- Une fois les machines en flux, l'avance et le retard se voient physiquement : plus besoin d'un planning détaillé.
À retenir : quelques mètres, ça paraît peu. Multipliés par des dizaines de trajets, tous les jours, c'est une vraie ligne de votre productivité.
IMPLANTATION · LEAN · 5S · PRODUCTIVITÉ